探秘1u服务器机箱工厂 精密制造背后的技术密码
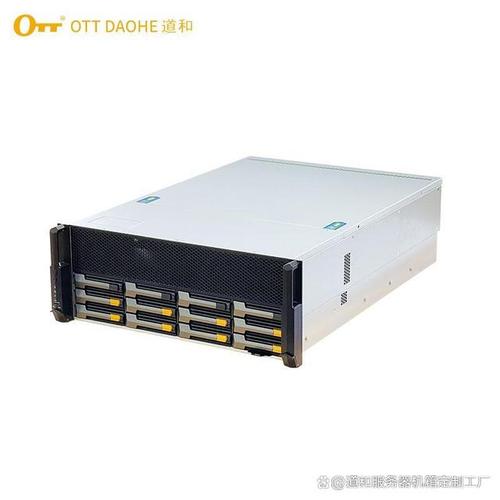
在数据中心轰鸣的服务器机房中,1U服务器机箱以其仅4.445厘米的高度承载着海量计算任务。这种超薄机箱的制造,不仅考验着钣金工艺的极限,更隐藏着材料科学、精密加工与热力学设计的深度耦合。我们走入某1U服务器机箱制造工厂,试图解码精密制造背后的技术密码。
一、材料选择:强度与散热的双重博弈
1U机箱的壁厚通常控制在0.8-1.2毫米之间,这对材料刚性提出严苛要求。工厂技术总监透露,主流方案采用SGCC(热镀锌钢板)或铝合金6061,前者成本低、屏蔽性好,后者重量轻、散热优。在高端产品线中,还会使用镀锌钢板配合导电泡棉,确保EMI(电磁干扰)屏蔽效能达到60dB以上。材料入库前需经过光谱分析,确保成分偏差不超过0.5%。
二、钣金成型:微米级精度的冲压与折弯
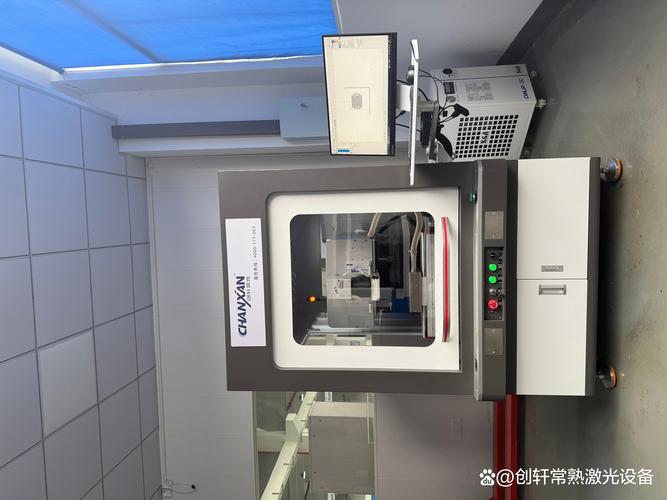
在冲压车间,200吨级高速冲床以每分钟300次的速度完成面板、底板的下料与冲孔。模具间隙控制在0.05毫米以内,以保证毛刺高度低于0.1毫米。折弯工序采用数控折弯机,通过激光角度传感器实时补偿回弹,使折弯角度误差不超过±0.2°。值得注意的是,1U机箱的导轨安装孔间距必须严格符合EIA-310标准,孔位公差要求±0.15毫米,否则将导致上架困难。
三、焊接与组装:变形控制的艺术
机箱框架多采用点焊与激光焊组合工艺。由于薄板焊接易产生热变形,工厂引入工装夹具与分段退焊法,将焊接变形量控制在0.3毫米/米以内。在组装线上,重型铰链、锁扣等部件由气动压铆机完成,压铆力实时监控,确保铆接强度一致。每台机箱需通过2000次开合测试,门板下沉量不得超过0.5毫米。
四、表面处理:防腐与导电极致平衡
镀锌板机箱通常采用喷粉工艺,粉末厚度60-80微米,固化温度200℃。为保证接地连续性,喷涂前需对接触面进行局部遮蔽,或采用导电挂具实现一次性喷涂。铝合金机箱则多采用阳极氧化,膜厚10-15微米,颜色均匀性ΔE≤1.5。工厂配备盐雾试验箱,抽检产品需通过480小时中性盐雾试验,确保无红锈。
五、散热结构:流体仿真驱动的设计迭代
1U机箱的内部空间极其有限,散热风道设计直接决定服务器稳定性。工厂与科研机构合作,利用CFD仿真优化通风孔布局——例如前面板开孔率需达60%以上,同时兼顾EMI屏蔽。硬盘架采用蜂窝状六边形开孔,在保证结构强度的同时提升气流效率。实测表明,优化后的风道可使CPU散热器进风温度降低3-5℃。
六、质量检测:从三坐标到环境模拟
成品机箱需通过三坐标测量仪抽检关键尺寸,位置度公差控制在±0.1毫米。振动测试(5-500Hz扫频)、冲击测试(半正弦波,峰值加速度30g)和湿热测试(40℃/93%RH)均为例行项目。工厂品控负责人强调,1U机箱的振动测试尤其关键,因为共振点若落在风扇转速范围内,将引发噪音与疲劳失效。
从材料入库到成品出厂,1U服务器机箱的生产涉及30余道工序、上百项参数控制。在看似简单的铁皮盒子背后,是钣金工艺、电磁学与热力学的精密协同。随着边缘计算与高密度数据中心的发展,1U机箱正朝着更轻、更强、更智能的方向演进——而工厂里的每一次冲压、每一道焊缝,都在为数字世界筑牢物理根基。
如若转载,请注明出处:http://www.bravebiopharma.com/product/46.html
更新时间:2026-10-24 21:38:49